酿酒行业(包括白酒和啤酒)在生产过程中会产生高浓度有机废水和粉尘污染。白酒生产以高粱、小麦等为原料,经固态发酵、蒸馏取酒,废水主要来自窖池黄水、锅底水、冲洗水及冷却水;啤酒生产以大麦、啤酒花为原料,经糖化、发酵、过滤、灌装,废水源自糖化车间、发酵罐清洗、硅藻土过滤及洗瓶水。两类废水均含大量糖类、醇类、蛋白质和悬浮物,COD(化学需氧量)常达2000-15000 mg/L,若直接排放将严重污染水体。原料输送、粉碎、筛分及酒糟干燥环节会产生粉尘(如谷壳尘、麦芽尘、酒糟纤维尘),威胁员工健康并存在粉尘爆炸风险。因此,必须采取针对性的废水处理与粉尘治理方案。
一、白酒厂废水处理案例
【典型案例】四川某年产5000吨浓香型白酒企业。废水特性:窖池黄水COD约40000 mg/L,锅底水COD约15000 mg/L,总排放量约300 m³/d。原采用“厌氧+好氧”但出水不稳定。
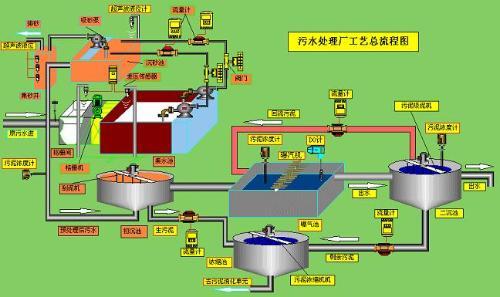
【处理工艺】采用“预处理—厌氧(UASB/IC)—好氧(A/O或SBR)—深度处理(混凝沉淀+芬顿氧化或MBR)”。具体流程:
- 格栅+调节池:去除大颗粒杂质,均衡水质水量,池内设曝气防沉。
- 水解酸化池:将大分子有机物分解为小分子,提高可生化性。
- IC厌氧反应器:中温(35℃)运行,容积负荷8-15 kg COD/(m³·d),COD去除率85%以上,产生沼气用于锅炉。
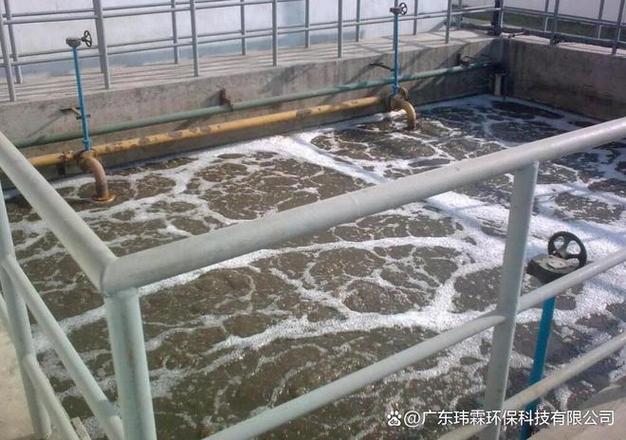
- 好氧处理:采用A/O工艺脱氮,或SBR序批式反应器,污泥浓度4000-6000 mg/L,曝气采用微孔曝气盘,出水COD<200 mg/L。
- 深度处理:投加PAC(聚合氯化铝)和PAM(聚丙烯酰胺)混凝沉淀,再用芬顿氧化(pH 3-4,H₂O₂+Fe²⁺)进一步降解难生化物质,出水COD<80 mg/L,达到《发酵酒精和白酒工业水污染物排放标准》(GB 27631-2011)间接排放限值。
【运行效果】系统稳定后,出水COD平均60 mg/L,BOD₅ 15 mg/L,SS 20 mg/L,氨氮5 mg/L,吨水处理成本约3.5元(含药剂、电耗、污泥处置)。沼气年发电约20万度,节省标煤80吨。
二、啤酒厂废水处理方案
【废水特点】啤酒废水COD 1000-3000 mg/L,BOD/COD >0.6,可生化性好,但含硅藻土和清洗剂(NaOH、硝酸),pH波动大(2-12)。常见处理工艺:“酸化—IC/UASB—好氧(生物接触氧化或氧化沟)—气浮”。
【优化方案】某年产10万吨啤酒厂,废水800 m³/d。采用:“旋转格栅—调节池(设 pH 自动加酸/碱)—水解酸化—IC厌氧罐—CASS好氧池—溶气气浮”。关键在于:
- 预酸化度控制在30%-40%,避免反酸。
- IC反应器颗粒污泥培养,容积负荷12-18 kg COD/(m³·d),去除率90%。
- CASS池周期进水/曝气/沉淀/排水,曝气阶段DO 2-4 mg/L。
- 气浮除磷和悬浮物,投加PAC+阳离子PAM。
出水COD 70-90 mg/L,总磷0.5 mg/L,达到GB 19821-2005排放标准。每吨水运行费约2.2元,沼气用于烘干麦糟。
三、酒厂粉尘处理方案
白酒厂粉尘主要来自原料粉碎(高粱、小麦)、谷壳输送及酒糟干燥;啤酒厂来自麦芽粉碎、大米粉碎、废硅藻土干燥。粉尘浓度可高达10-50 g/m³(碎粒),且部分为可燃性粉尘(如谷物粉尘,爆炸下限约50 g/m³)。
【处理原则】密闭+收集+净化:
- 源头密闭:粉碎机、振动筛、输送带设密封罩,局部排风罩(风速0.5-1.5 m/s)定向收集。
- 除尘设备选择:
- 一级旋风除尘器:去除>10 μm 粗颗粒,效率70-85%。
- 二级布袋除尘器:采用防静电滤袋(聚酯+导电纤维),过滤风速0.8-1.2 m/min,效率>99%,出口浓度<20 mg/m³。对于爆炸性粉尘,加装泄爆片、隔爆阀和火花探测熄灭系统。
- 湿式除尘器:适用于高湿度或粘性粉尘(如酒糟),但需处理泥浆。
- 酒糟干燥尾气:采用“旋风+文丘里洗涤+除雾”,洗涤水回用于发酵或厌氧处理。
- 安全管理:所有设备接地,禁止明火,定期清理积尘,爆炸危险区划分(20区、21区、22区),电气用防爆型。
【案例】安徽某白酒厂粉碎车间原粉尘浓度达35 g/m³,“旋风+布袋”改造后,总除尘效率99.5%,排放浓度12 mg/m³,满足GB 16297-1996无组织排放监控浓度限值(1.0 mg/m³厂界)。同时回收粉尘作为饲料原料,年创收15万元。
四、综合建议
- 废水和粉尘治理需协同:厌氧产沼气可用作烘干酒糟的热源,烘干尾气自带热回收再经除尘。
- 粉尘收集应避免与工艺水混合以免增加废水量,而除尘洗涤水应送入废水站调节池均质。
- 定期监测:废水在线监测COD、氨氮、pH、流量;粉尘在线监测(光散射或β射线)排放口浓度。
- 资源化优先:黄水可提取乳酸、酒糟做饲料、沼气发电、粉尘做燃料或肥料。
通过以上组合工艺,白酒和啤酒厂可实现废水稳定达标、粉尘安全控制,并被越来越多企业验证为经济可行的环保方案。